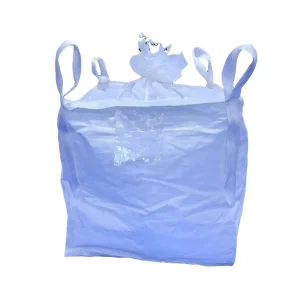
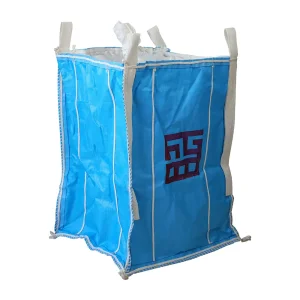
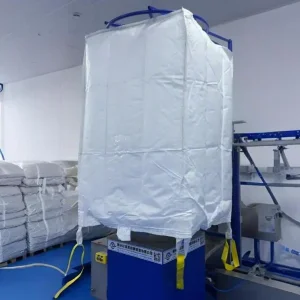
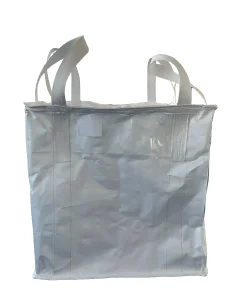
En el panorama industrial globalizado, el transporte y almacenamiento de minerales han evolucionado desde el simple manejo a granel hastaciencia de materiales de alta precisiónA medida que la fabricación de alta tecnología, las energías renovables y las industrias aeroespaciales demandan minerales ultrapuros, como concentrados de litio, óxidos de tierras raras y sílice de alta pureza, el envasado tradicional a granel no logra prevenir la oxidación, la hidratación y la contaminación ambiental.
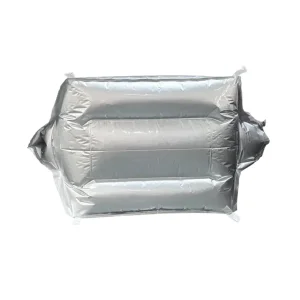
Nuestras bolsas personalizadas selladas para el almacenamiento de minerales utilizan tecnología avanzada de coextrusión multicapa y compuesto de lámina de aluminio. Esto garantiza unaTasa de transmisión de oxígeno (OTR)yTasa de transmisión de vapor de agua (WVTR)cercano a cero, fundamental para mantener la estabilidad química de los minerales reactivos durante el tránsito intercontinental.
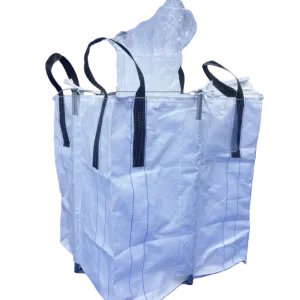
En el caso de polvos minerales de grano fino, la electricidad estática representa un riesgo significativo de explosión. Ofrecemos contenedores flexibles para contenedores (FIBC) de tipo C (conductores) y tipo D (antiestáticos) que disipan las cargas estáticas de forma segura, garantizando el cumplimiento de las normas internacionales ATEX e IEC.
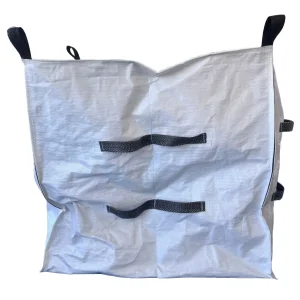
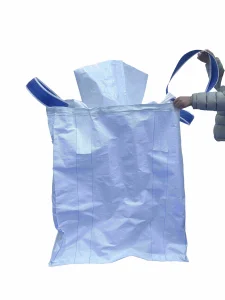
La densidad de los minerales varía considerablemente. Nuestro diseño de bolsas con deflectores evita que se abulten, asegurando que mantengan una forma perfectamente cuadrada tras el llenado. Esto maximiza la utilización del contenedor hasta en un 25 %, reduciendo drásticamente los costes logísticos por tonelada.
Se proyecta que el mercado global de FIBC para el sector minero crecerá a una CAGR del 5,8%, impulsado por la "Transición a la Energía Verde". A medida que las naciones aseguran sus cadenas de suministro de minerales críticos, la demanda deObtención de informaciónEn el sector del embalaje, los datos sobre trazabilidad, sostenibilidad y rendimiento ante altas barreras se convierten en un factor diferenciador competitivo.
Los líderes industriales actuales están dejando atrás las bolsas "de uso común" para adoptar soluciones de almacenamiento "diseñadas". Las empresas en Norteamérica, Europa y Asia-Pacífico exigen cada vez más a sus proveedores que demuestrenISO 22000yISO 9001el cumplimiento normativo, junto con la trazabilidad completa de las materias primas, un estándar que Yantai ZS Bulk Bags ha defendido desde 1988.
Fundada en 1988,Yantai ZS Bulk Bags Manufacturing Co., Ltd.Somos un fabricante líder especializado en big bags de gama media y alta. Con dos modernas plantas de producción en los distritos de Laishan y Muping, contamos con más de 300 profesionales que garantizan que cada bolsa transmita la máxima confianza.
Operamos uncadena industrial de circuito cerradoDesde el procesamiento de la materia prima hasta el corte ultrasónico y la costura sin polvo. Este nivel de control es la razón por la que más de 246 clientes en todo el mundo confían en nosotros para sus necesidades de embalaje más delicadas.
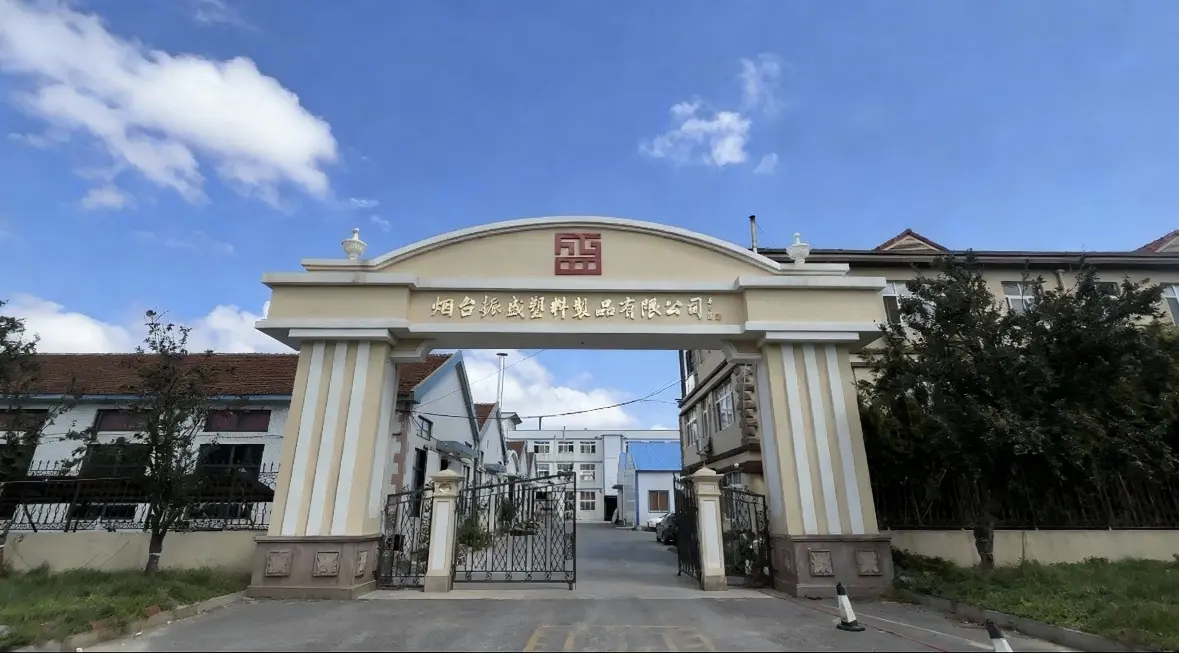
Navegar por los marcos regulatorios internacionales es una especialidad fundamental en Yantai ZS. No solo proporcionamos una bolsa; proporcionamos unaSistema de embalaje que cumple con las normativas.
Para minerales aptos para uso alimentario, como el carbonato de calcio o el glutamato monosódico (GMS), nuestra producción se lleva a cabo en salas blancas con certificación ISO 22000, utilizando resinas de polipropileno 100 % vírgenes. Todas las especificaciones técnicas cumplen con los estándares de la FDA para garantizar la ausencia total de contaminación.
Fabricamos bolsas diseñadas para cumplir con las especificaciones de la ONU para el transporte de mercancías peligrosas (ADR, IMDG, RID), sometiéndolas a rigurosas pruebas de resistencia a caídas, apilamientos y vuelcos.
Nuestro equipo de ventas internacionales ofrece una asistencia eficiente desde la consulta inicial hasta el servicio posventa, garantizando que el etiquetado y la documentación de seguridad localizados se ajusten perfectamente a los requisitos del país de destino.
Integración de revestimientos de EVOH y papel de aluminio para una protección total contra la humedad.
Desarrollo de bolsas de PP reciclado posconsumo (PCR) con un 100 % de reciclabilidad sin pérdida de integridad estructural.
Incorporación de sensores RFID e IoT para la monitorización en tiempo real de la temperatura y los niveles de humedad de los minerales durante el transporte marítimo.
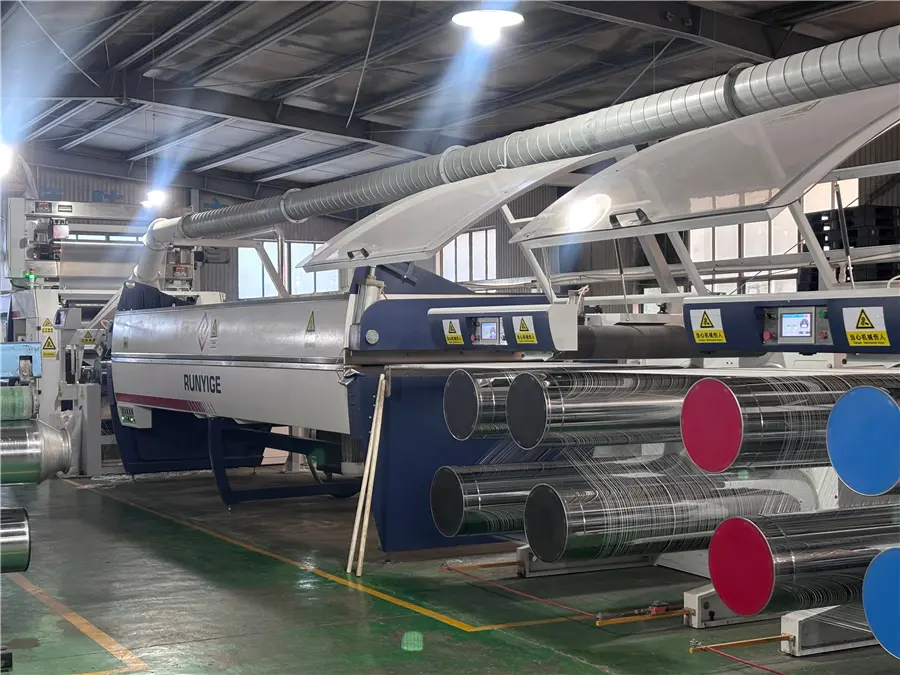
Las materias primas se procesan para convertirlas en hilo de alta resistencia mediante extrusoras de precisión.
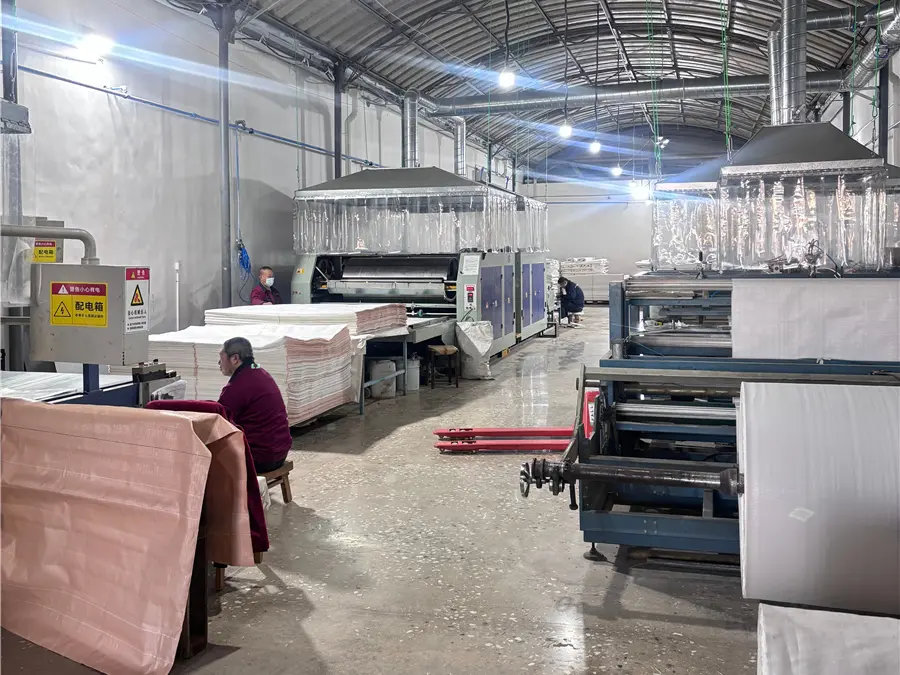
Impresión de alta resolución para la identidad de marca y el cumplimiento de las normas de seguridad.
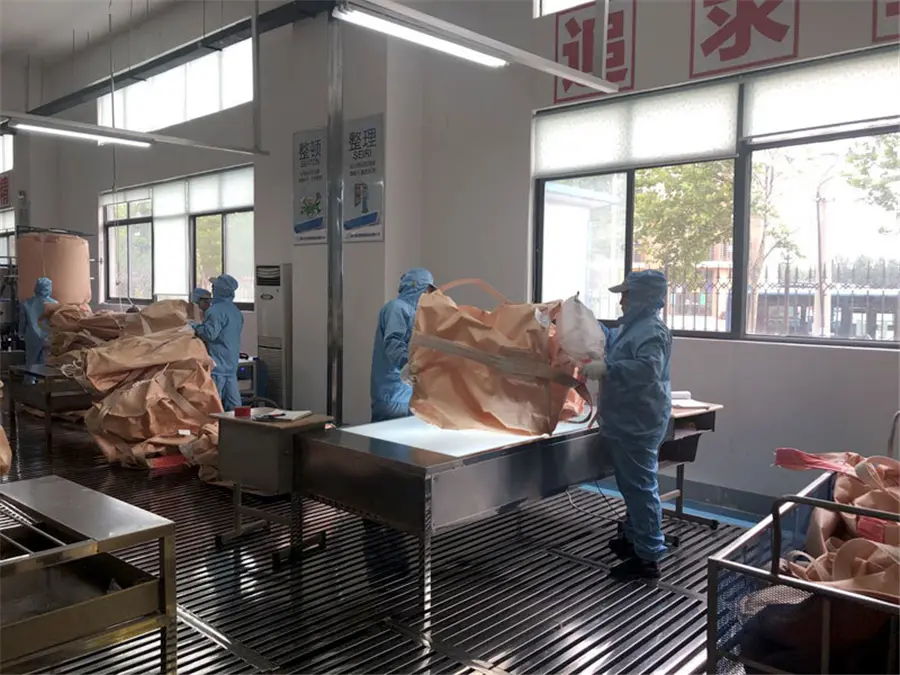
Pruebas rigurosas en múltiples puntos para determinar la capacidad de carga y la resistencia de la costura.
 Zhensheng