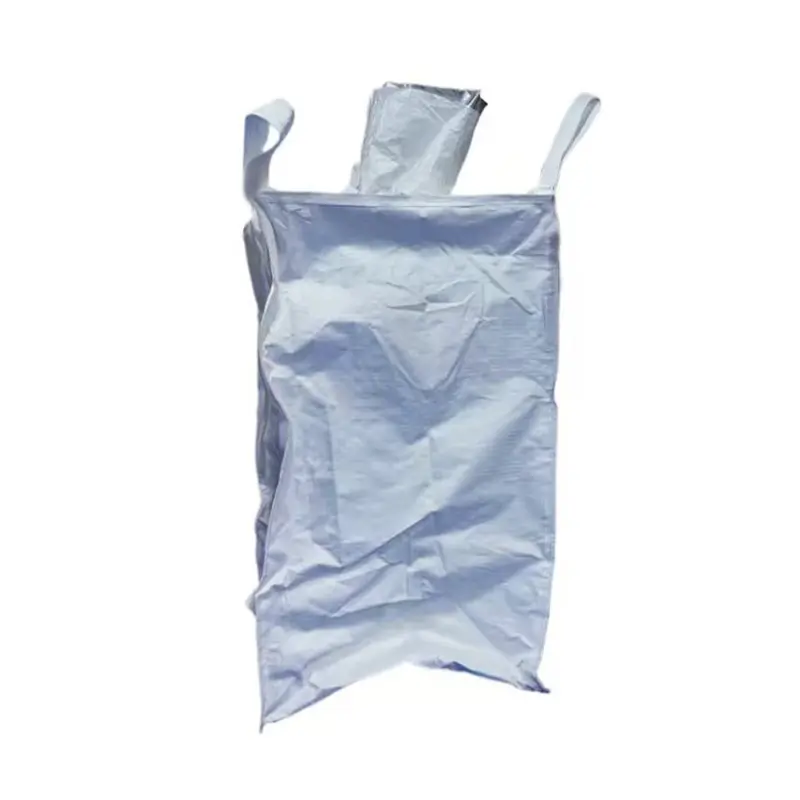
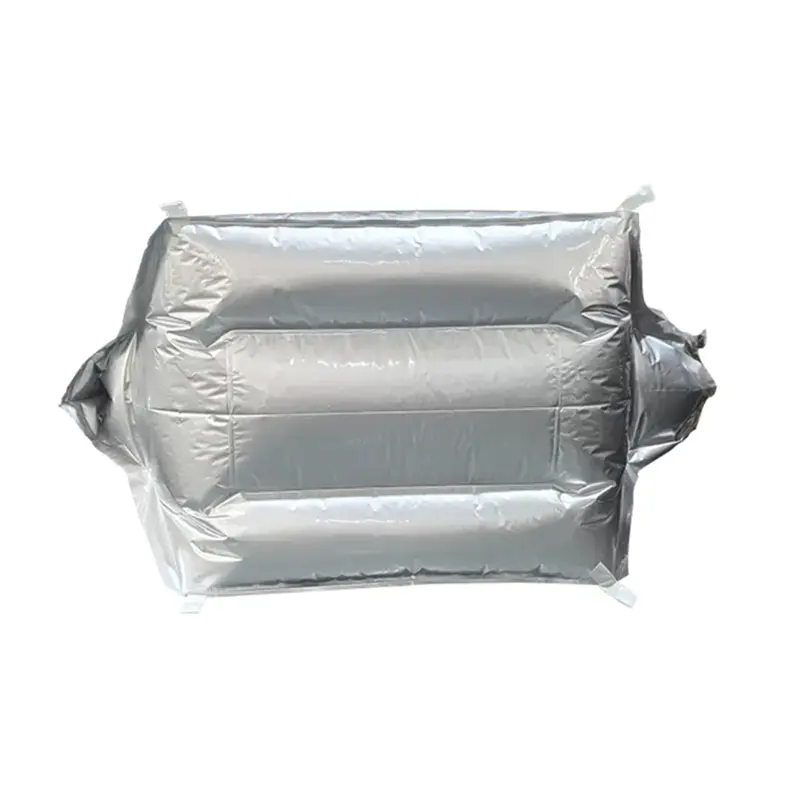
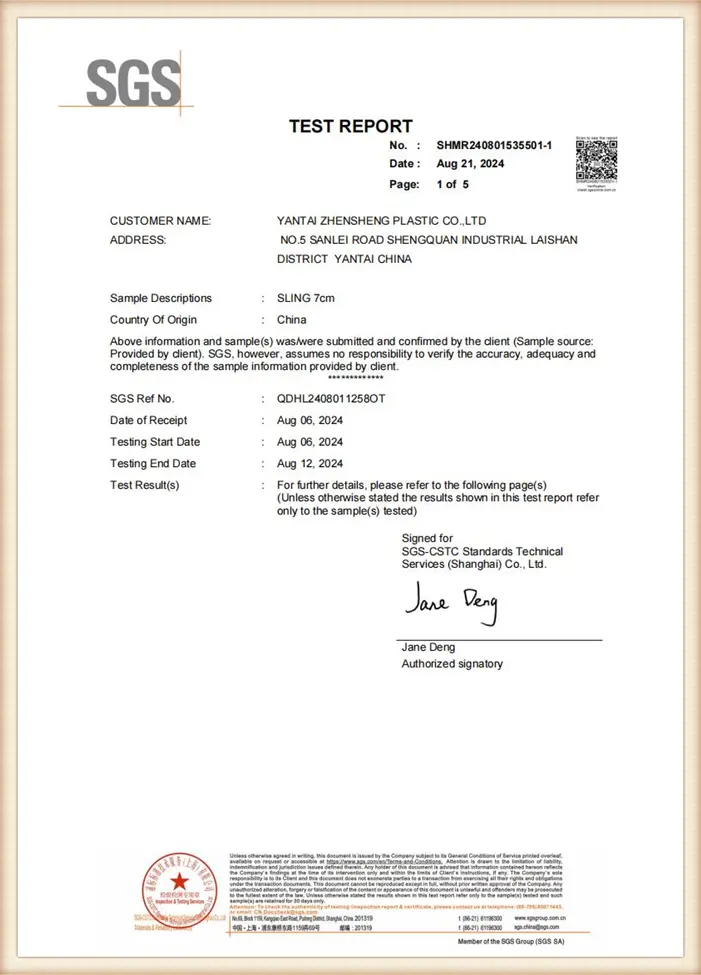
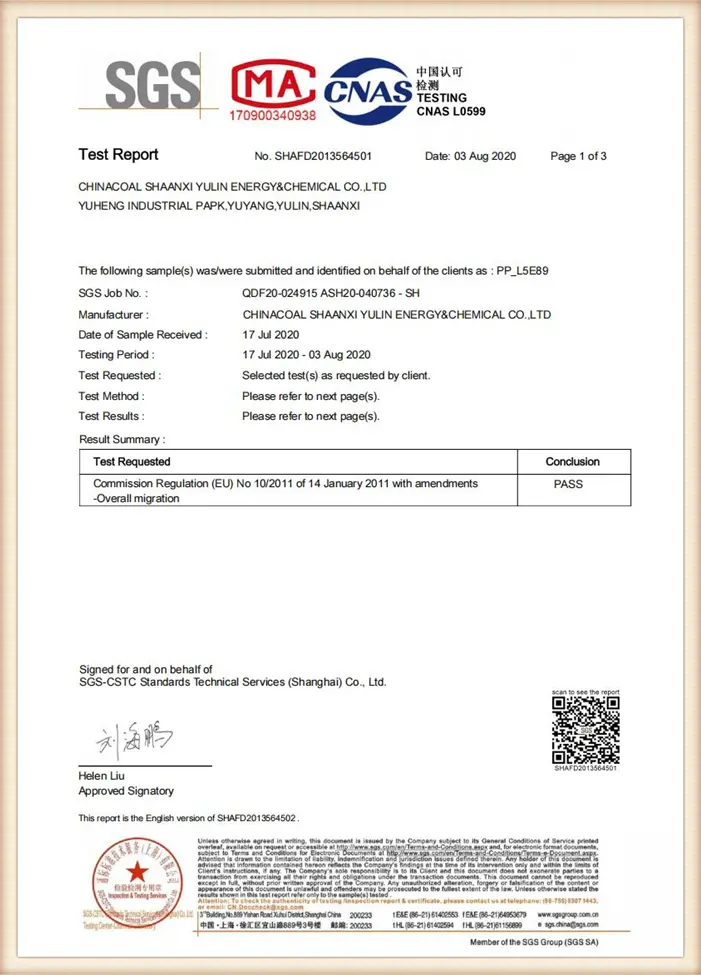
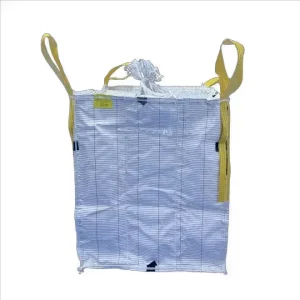
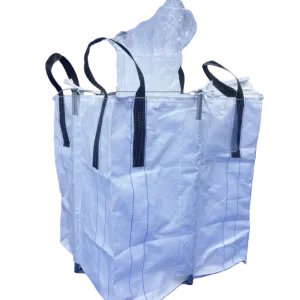
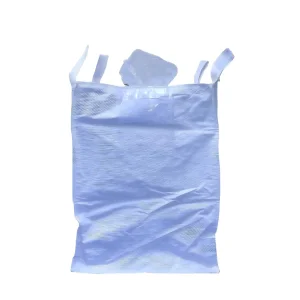
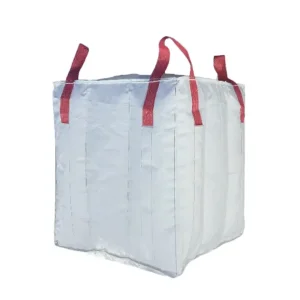
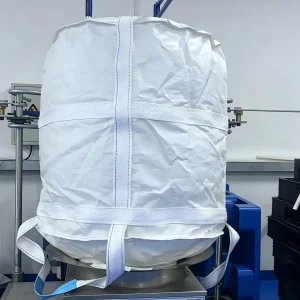
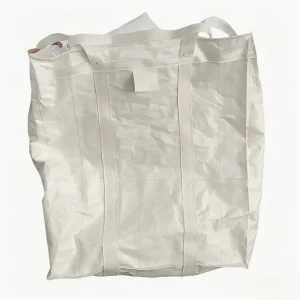
La bolsa Tone Bag de grado farmacéutico es una solución de envasado de alto rendimiento, centrada en el cumplimiento normativo y diseñada exclusivamente para la industria farmacéutica. Su objetivo es garantizar la seguridad, pureza y estabilidad de las materias primas farmacéuticas durante los procesos de almacenamiento, transporte y manipulación. A diferencia de las bolsas industriales convencionales, este producto cumple con las normas de calidad más estrictas del sector farmacéutico, comenzando por la selección de la materia prima: solo se utilizan resinas de polipropileno (PP) de grado alimenticio o superior, que no son tóxicas, son inodoras y están libres de metales pesados, plastificantes y otras impurezas nocivas que podrían contaminar los ingredientes farmacéuticos sensibles.
Equipada con características de seguridad integradas, la bolsa de una tonelada ofrece una excelente resistencia a la humedad para evitar que los materiales farmacéuticos absorban la humedad ambiental y se deterioren, un rendimiento fiable a prueba de fugas para evitar la pérdida de material y la contaminación cruzada entre diferentes lotes, y propiedades antiestáticas para eliminar la acumulación de electricidad estática, una medida de seguridad fundamental para los principios activos e intermedios sensibles a la electricidad estática. La superficie interior de la bolsa está especialmente tratada para ser lisa y antiadherente, lo que minimiza los residuos de material y permite una descarga completa, maximizando así el aprovechamiento de las materias primas farmacéuticas de alto valor.
 Zhensheng