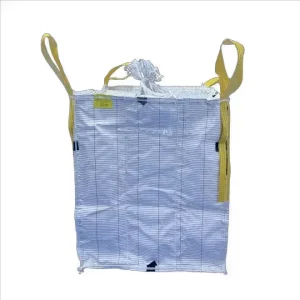
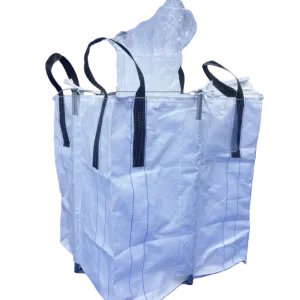
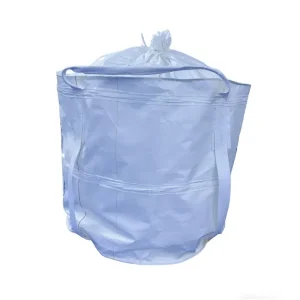
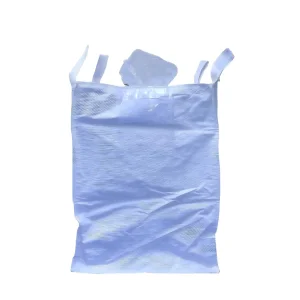
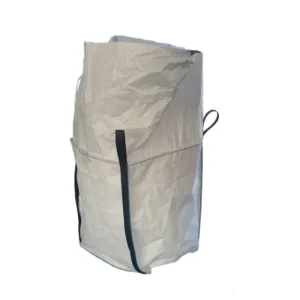
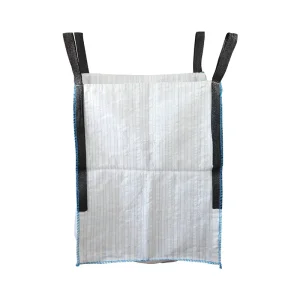
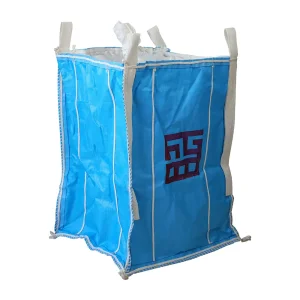
Fondata nel 1988,Yantai ZS Bulk Bags Manufacturing Co., Ltd.si è affermata come punto di riferimento globale nella progettazione e fabbricazione di FIBC di fascia medio-alta. Con oltre 30 anni di esperienza nel settore, siamo specializzati inSacchi sfusi di alta qualità per alimentiche superano gli standard di sicurezza internazionali. Nella moderna catena di approvvigionamento globale, un “sacco sfuso” non è più solo un contenitore, ma un componente critico diConformità al sistema HACCPe mantenimento dell'integrità del prodotto.
Il nostro impegno aEEAT (Esperienza, Competenza, Autorevolezza e Affidabilità)si riflette nel nostro stabilimento di 60.000 metri quadrati, dove utilizziamo polipropilene vergine al 100% e ambienti di camera bianca di grado medicale. Che si tratti di ingredienti alimentari sensibili o polveri chimiche ad alta purezza, il nostro team di ingegneri forniscesoluzioni per l'acquisizione di informazioniche ottimizzano l'efficienza logistica garantendo al contempo zero contaminazione.
Il passaggio dai sacchi industriali standard ai big bag per alimenti è guidato da normative globali come il Food Safety Modernization Act (FSMA). I sacchi di alta qualità ora richiedono il taglio a ultrasuoni per eliminare i fili allentati e la pulizia sottovuoto per garantire un interno completamente privo di particelle.
Le aziende richiedono soluzioni monomateriale riciclabili al 100%. La nostra attività di ricerca e sviluppo si concentra su tessuti in PP leggeri e ad alta resistenza che riducono l'impronta di carbonio durante il trasporto senza compromettere il fattore di sicurezza (SF) di 5:1 o 6:1.
Con la diffusione delle fabbriche intelligenti, i big bag devono essere progettati per stazioni di riempimento e svuotamento automatiche. La precisione nell'altezza dell'anello, nel diametro del beccuccio e nella squadratura del sacco è fondamentale per la movimentazione robotizzata e le linee di produzione ad alta velocità.
Il nostro ruolo di esportatore leader va oltre la produzione; agiamo come consulenti strategici per complesse sfide logistiche. Dai requisiti di sensibilità all'umidità dell'industria farmaceutica alle esigenze di sicurezza elettrostatica dei colossi chimici, offriamo soluzioni tecniche personalizzate:
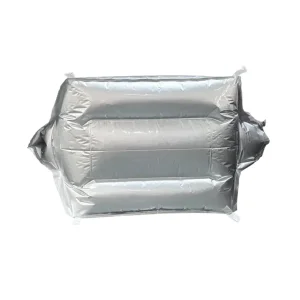
L'integrazione di rivestimenti interni in foglio di alluminio garantisce una barriera superiore contro ossigeno e umidità, prolungando la durata di conservazione degli ingredienti alimentari sensibili fino al 40% rispetto ai rivestimenti standard in PE.
Stiamo valutando l'integrazione di sensori RFID e IoT nei sistemi di sollevamento per consentire il monitoraggio in tempo reale di peso, posizione e temperatura durante le spedizioni internazionali.
Stiamo potenziando la nostra tecnologia conduttiva di tipo C e tipo D per garantire la sicurezza della messa a terra in ambienti con atmosfera esplosiva (ATEX), un aspetto fondamentale per il moderno settore petrolchimico.
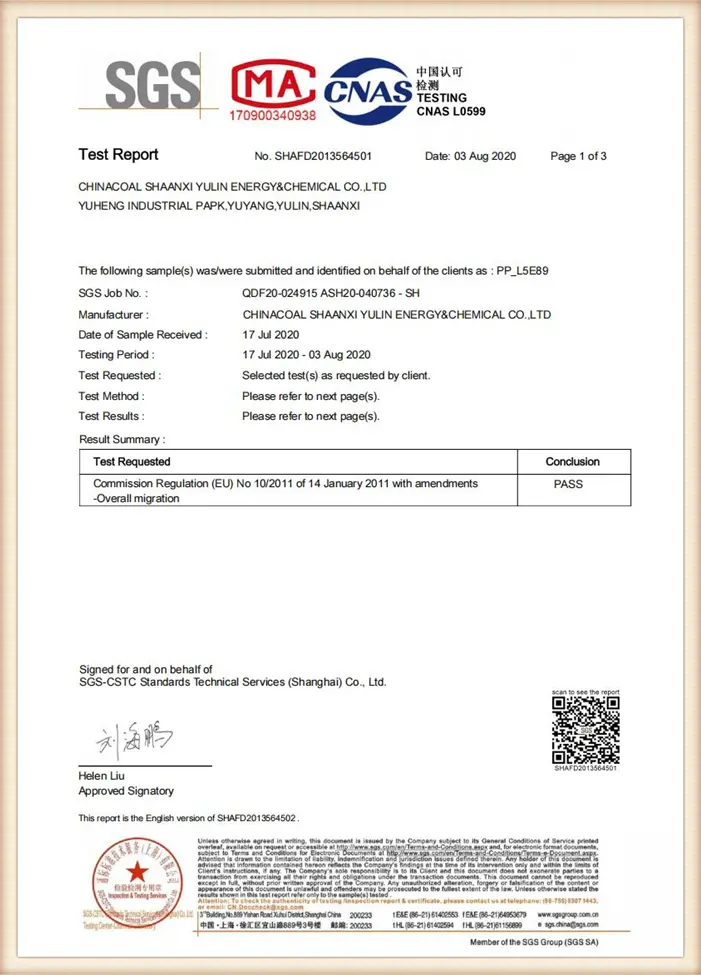
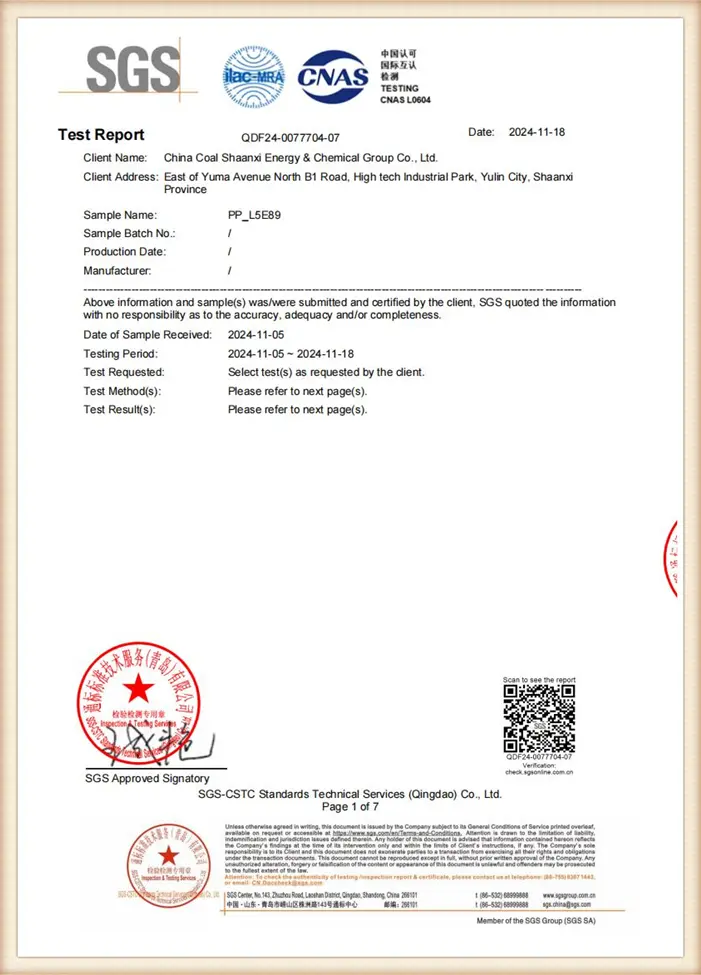
Comprendere le sfumature del commercio internazionale è il nostro punto di forza principale. Forniamo una documentazione di conformità completa, tra cui:Certificazioni FDA, audit di qualità ISO 9001 e certificazione ONU per materiali pericolosi.Il nostro team di supporto bilingue offre assistenza tecnica localizzata ai clienti in Nord America, Europa e Sud-est asiatico, garantendo che ogni spedizione rispetti le normative di sicurezza locali e gli standard di pallettizzazione.
Protocollo per camera bianca:Ogni sacchetto per alimenti è prodotto in un ambiente a pressione positiva con filtro HEPA. Il personale segue rigorosi protocolli di sanificazione, tra cui docce d'aria e indumenti da lavoro specializzati, per garantire che ilqualità alimentare premiumL'etichetta è supportata da azioni verificabili.
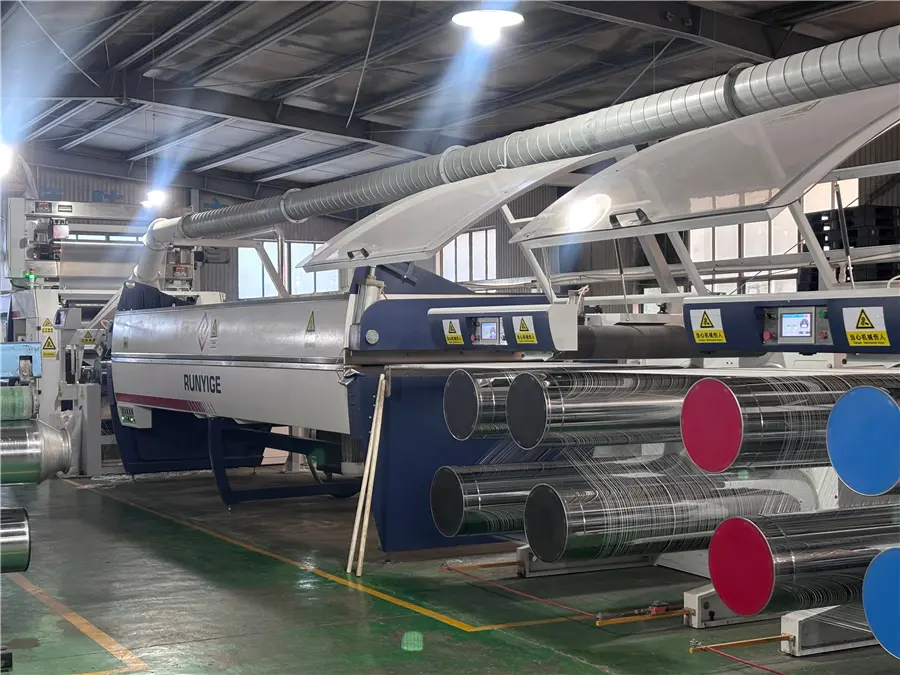
Estrusione di granuli di PP vergine al 100% in nastri ad alta tenacità.
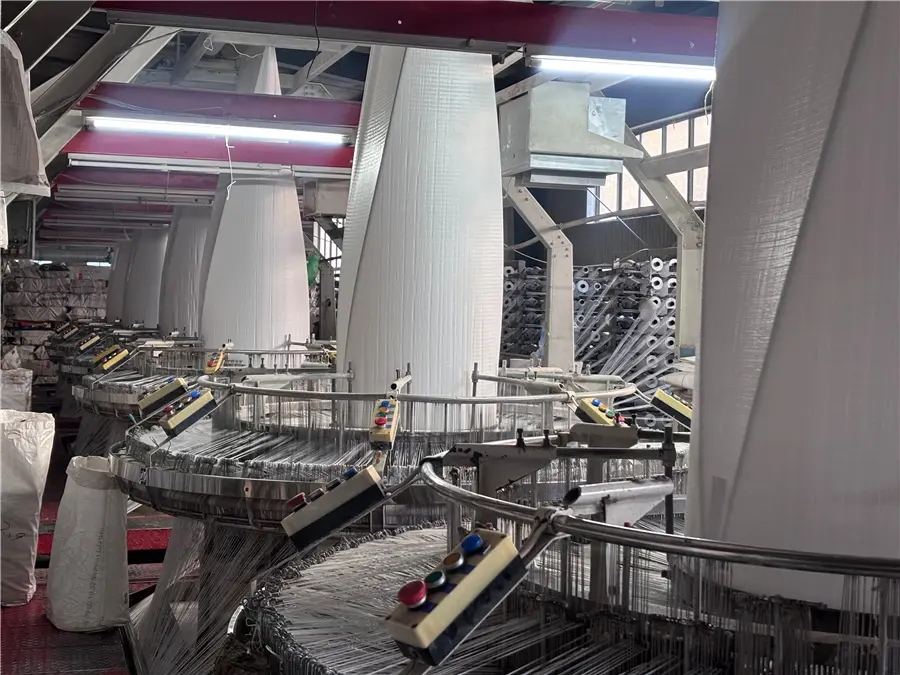
I telai circolari per impieghi gravosi creano corpi di tessuto senza cuciture.
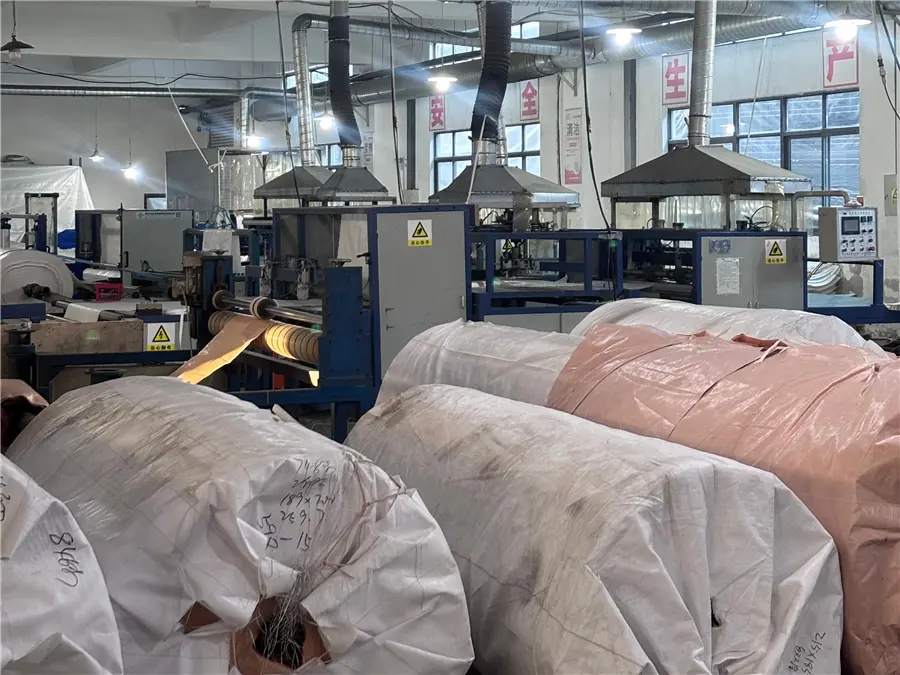
Bordi termosaldati con precisione per evitare sfilacciamenti e la formazione di pelucchi.
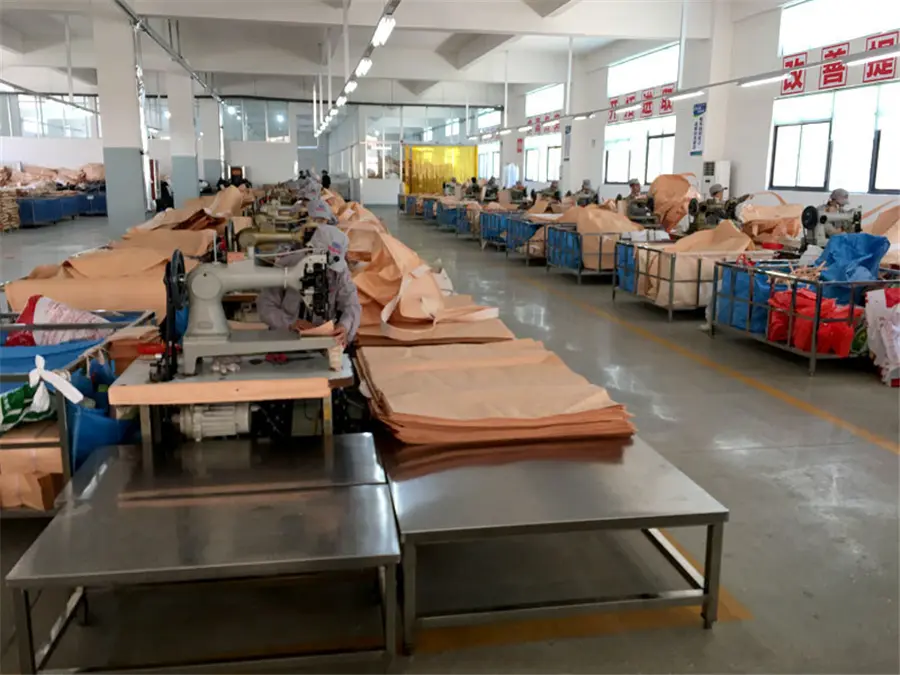
Cucitura in camera bianca di classe 100.000 per la massima igiene.
 Zhensheng