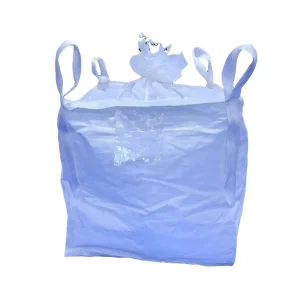
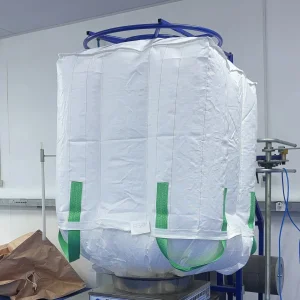
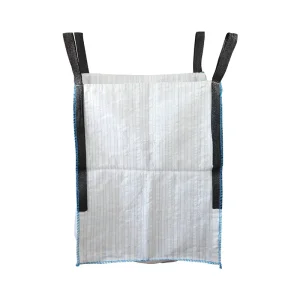
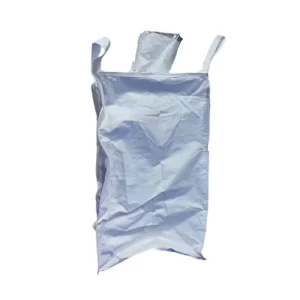
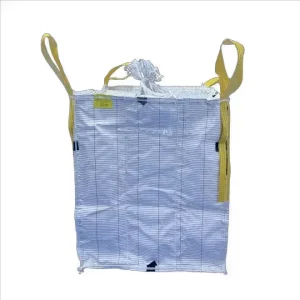
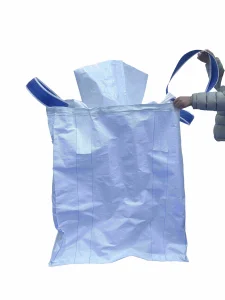
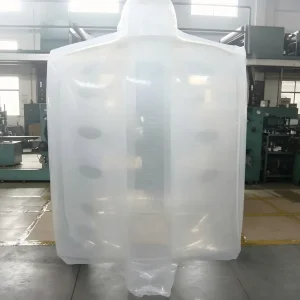
La industria alimentaria mundial está experimentando un cambio de paradigma. A medida que las cadenas de suministro se vuelven cada vez más complejas y las regulaciones como laFSMA (Ley de Modernización de la Seguridad Alimentaria)yReglamento de la UE sobre contacto con alimentosendurecer, la demanda deRevestimientos a granel aptos para uso alimentario ODMha trascendido la mera contención. Los modernos envases a granel deben ahora funcionar como un escudo dinámico contra contaminantes biológicos, químicos y físicos, al tiempo que optimizan la huella de carbono del transporte intercontinental.
En el panorama industrial actual, los revestimientos a granel ya no son solo "bolsas". Son componentes de ingeniería de un sofisticado ecosistema logístico. Los exportadores de alto nivel ahora se centran enObtención de información—proporcionando transparencia mediante la trazabilidad de los materiales, precisión de corte ultrasónico para eliminar filamentos sueltos e integrando funciones preparadas para IoT para la monitorización en tiempo real de cargas alimentarias sensibles como glutamato monosódico, azúcar refinada y polvos de grado farmacéutico.
Estandarización del transporte a granel de ingredientes granulados y en polvo en más de 120 países, garantizando una descarga sin residuos y la máxima utilización del espacio en contenedores de 20 y 40 pies.
Implementar tecnologías de barrera multicapa (papel de aluminio, EVOH) para prevenir la oxidación y la entrada de humedad, prolongando así la vida útil de las materias primas durante el transporte marítimo de larga distancia.
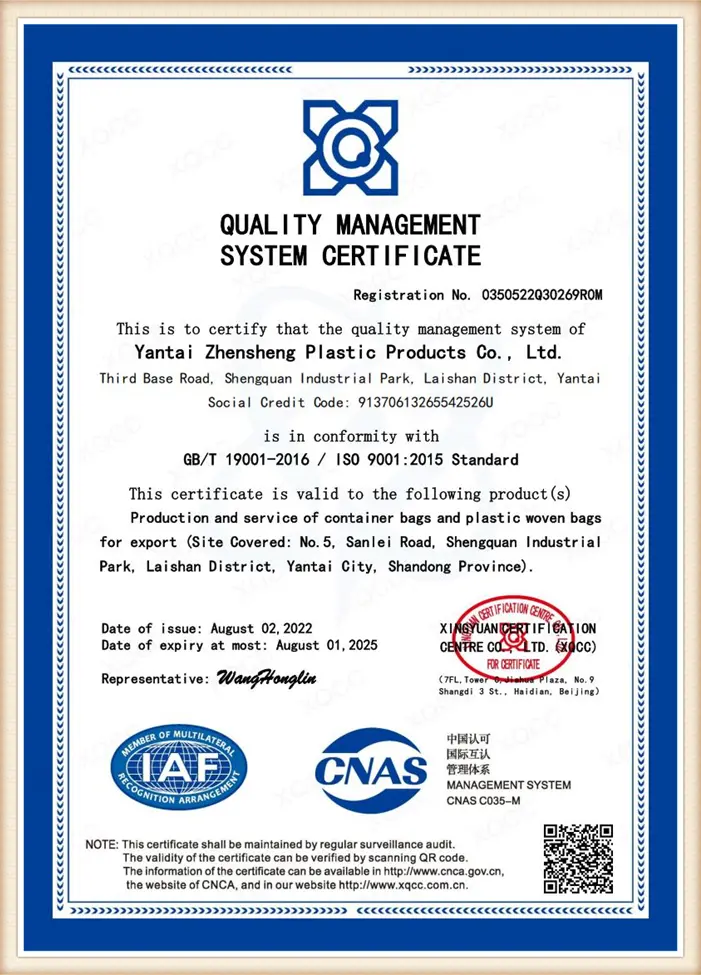
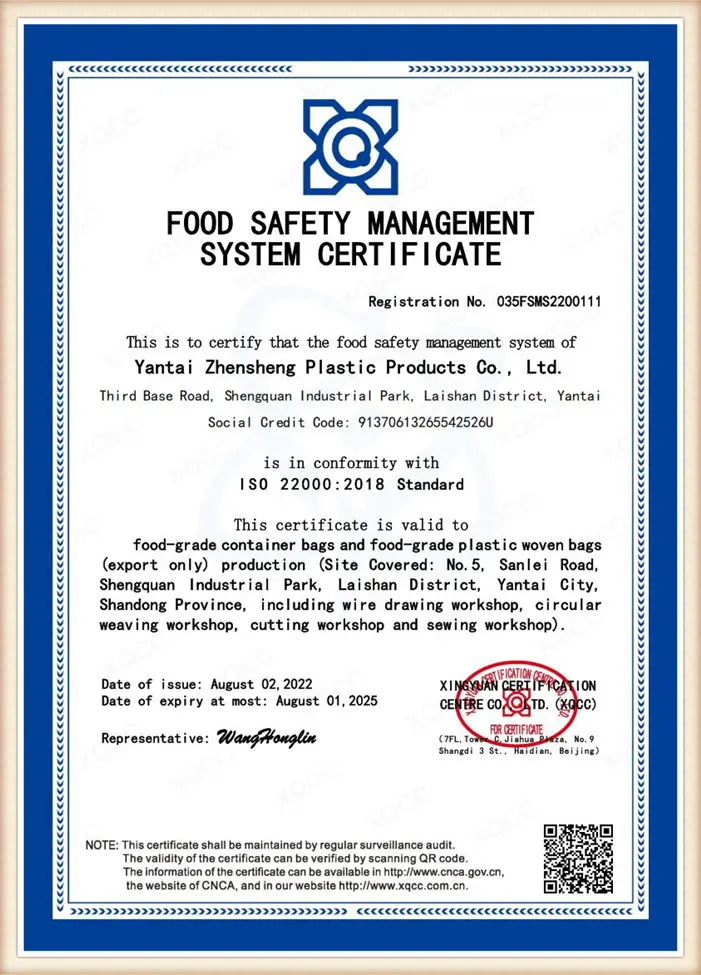
Cumplimiento total de las normas BRCGS, ISO 22000 y los requisitos de PP 100 % virgen de grado FDA, lo que proporciona un puente de cumplimiento localizado para los exportadores que ingresan a los mercados norteamericanos y europeos.
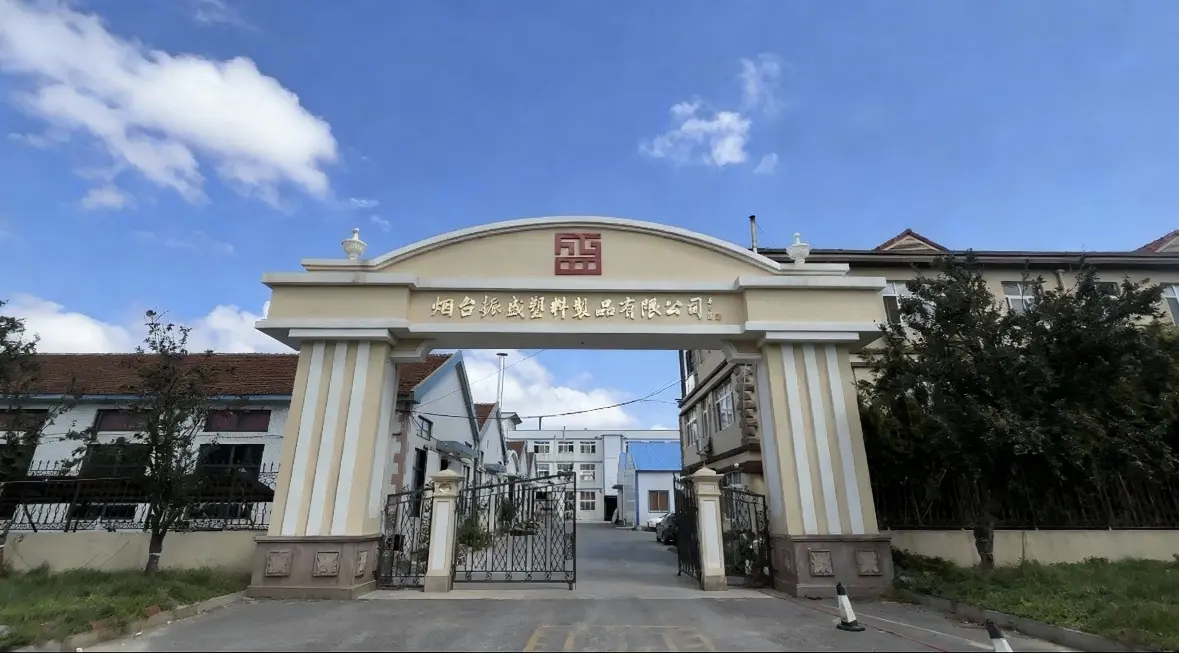
Fundada en1988Yantai ZS Bulk Bags Manufacturing Co., Ltd. representa la cúspide del diseño profesional de FIBC personalizados. Con más de30 añosCon una sólida tradición industrial, hemos evolucionado de una fábrica tradicional a un socio ODM de alta tecnología para empresas globales incluidas en la lista Fortune 500. Nuestra experiencia radica en la intersección de la ciencia de los materiales y la fabricación higiénica.
Operando dos modernas bases de producción en Yantai (Laishan y Muping), controlamos una60.000 metros cuadradosEcosistema. A diferencia de los revendedores, mantenemos una cadena industrial de circuito cerrado. Desde el procesamiento de la resina de la materia prima hasta la costura ultrasónica final, cada milímetro se rige por nuestro riguroso protocolo de calidad interno, lo que garantiza que cada revestimiento a granel con su marca también cuente con nuestra garantía de fiabilidad de 30 años.
Utilizar la simulación estructural para optimizar la distribución de la carga y la estabilidad de la bolsa.
Ir más allá de la costura con hilo para eliminar la posible contaminación de los filamentos.
Revestimientos a granel monomateriales 100% reciclables, pioneros en el cumplimiento de las normativas ESG.
Integración de RFID y sensores de humedad para el seguimiento de ingredientes alimentarios de alto valor.
Líneas de producción en salas blancas totalmente automatizadas para garantizar una higiene de grado médico.
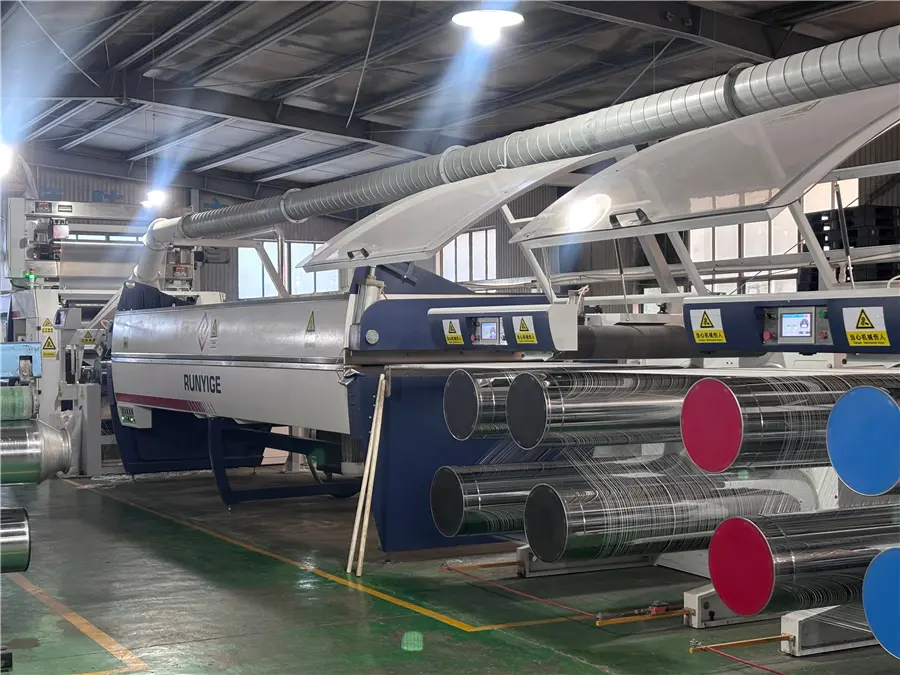
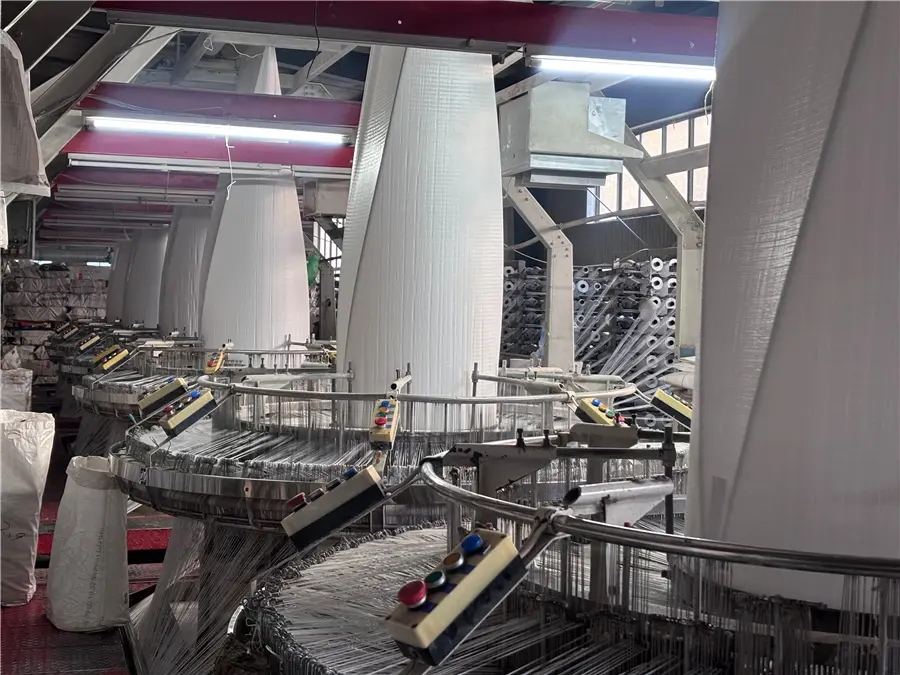
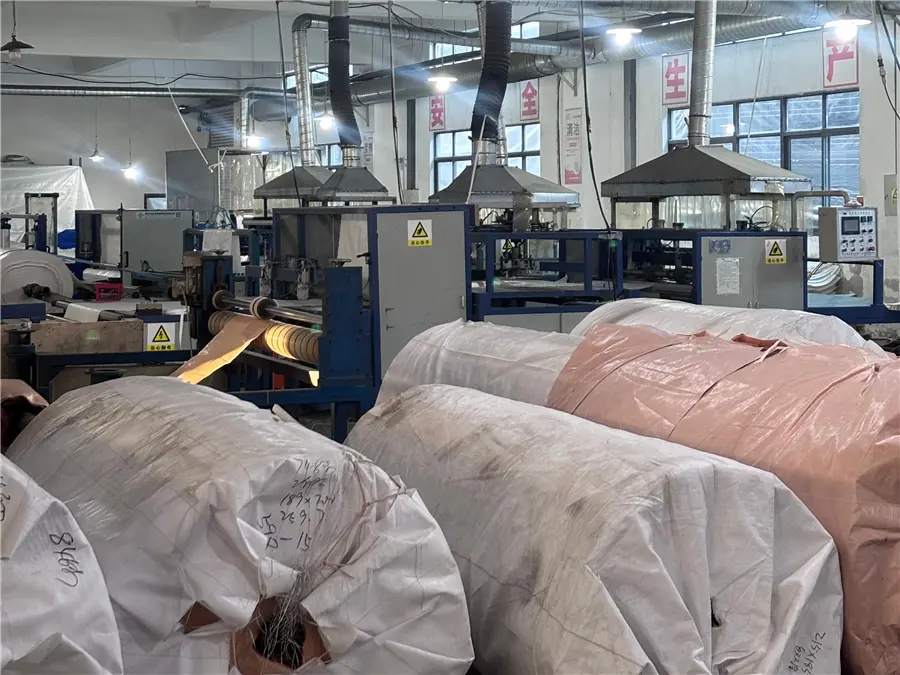
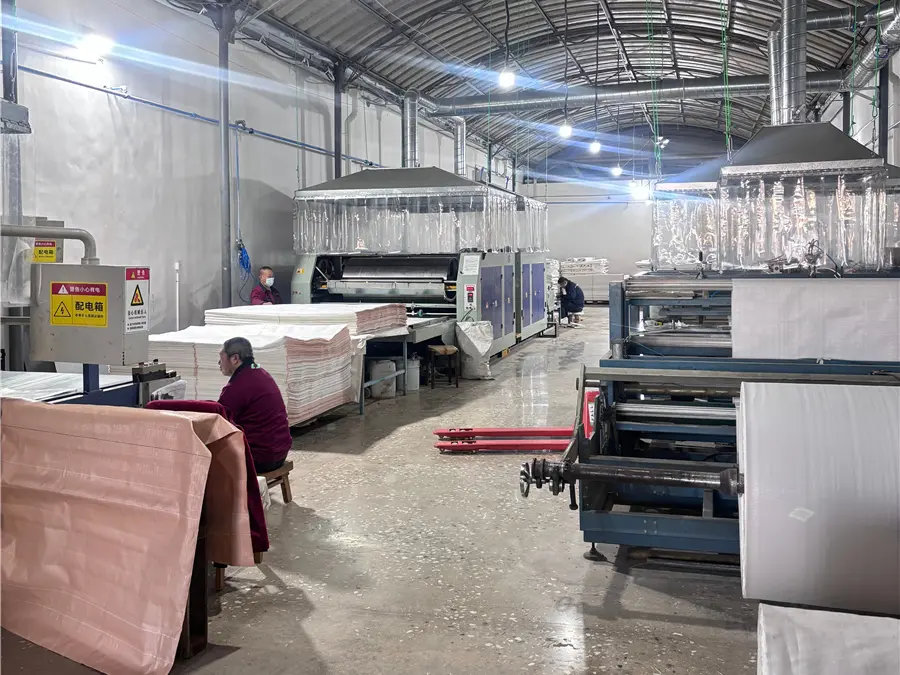
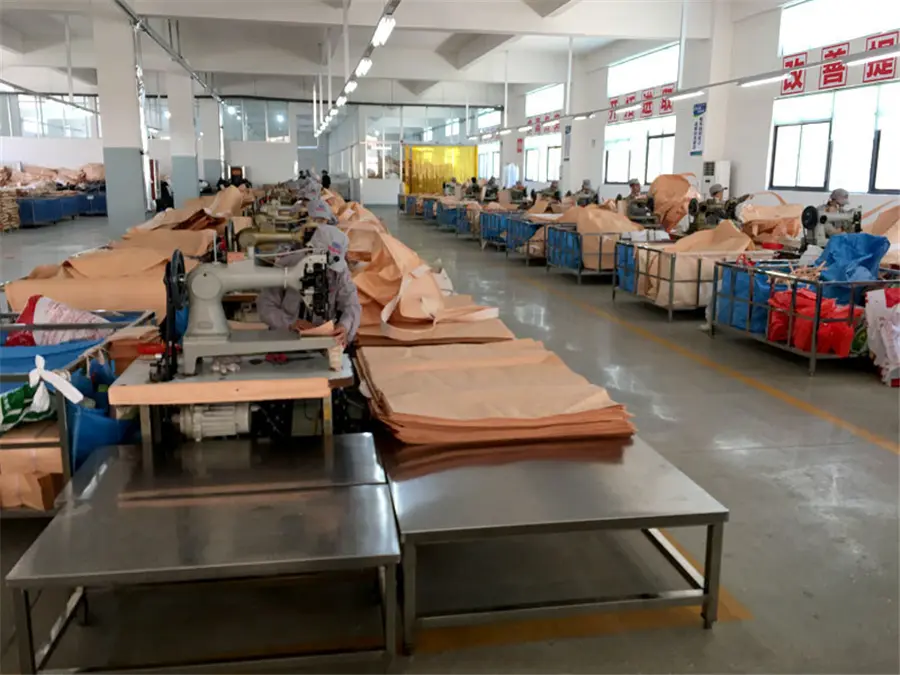
Experiencia y confiabilidad:Cada bolsa FIBC diseñada para aplicaciones alimentarias utiliza polipropileno 100% virgen. Nuestros tejidos se cortan mediante tecnología ultrasónica, eliminando eficazmente el deshilachado y el polvo, problemas comunes en las bolsas a granel tradicionales. Toda la costura para productos de alta higiene se realiza en untaller libre de polvoque cumple con los estándares ISO22000, lo que garantiza que su carga se mantenga tan pura como cuando salió de la línea de producción.
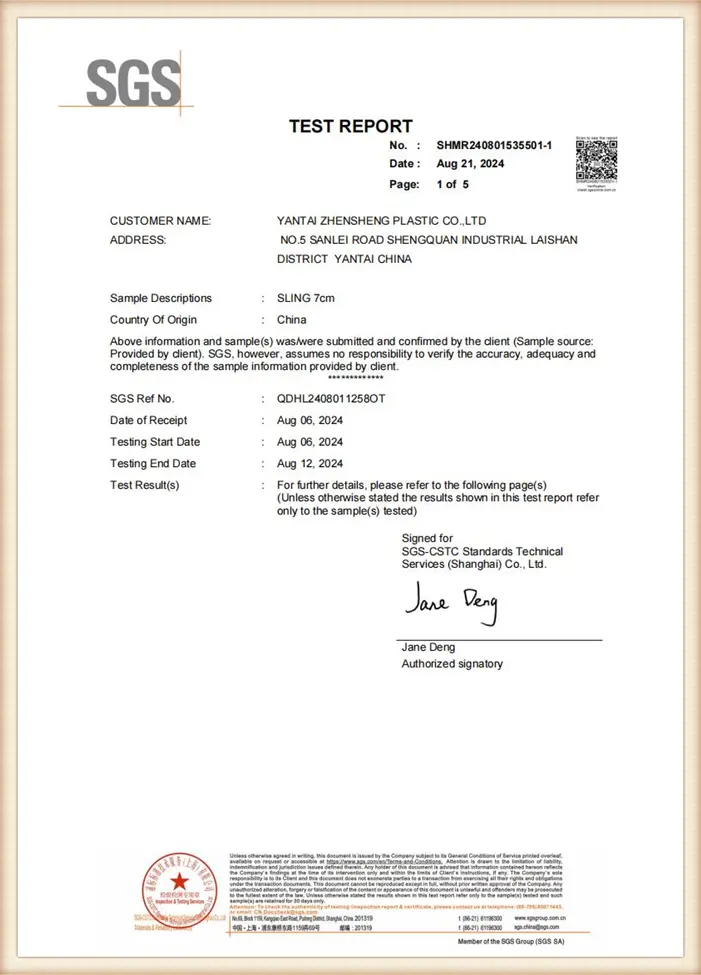
Estándares globales para la tranquilidad local
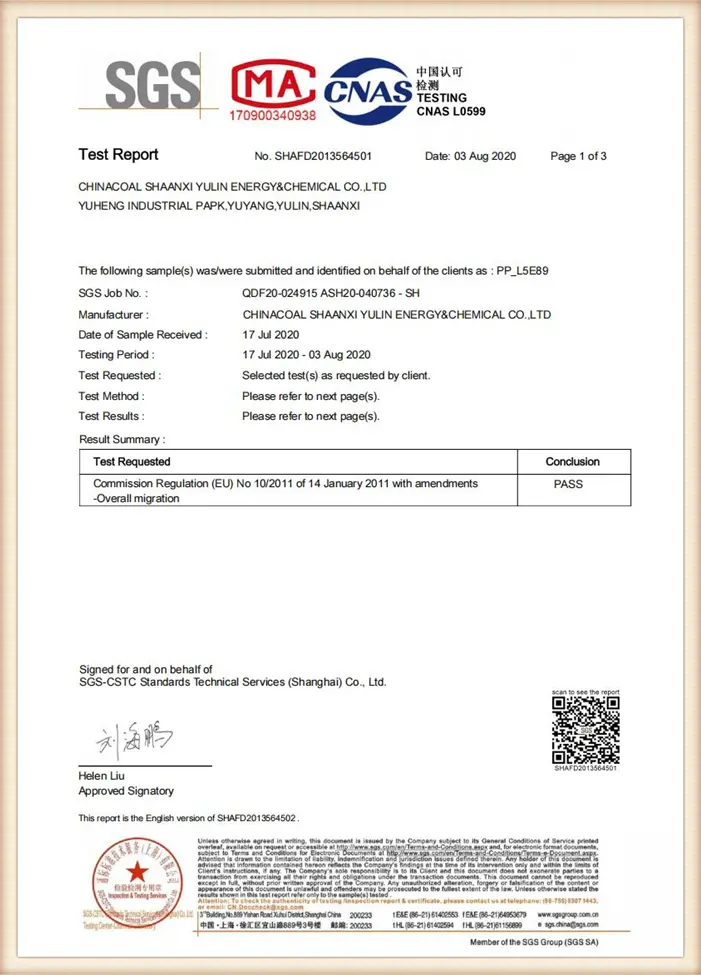
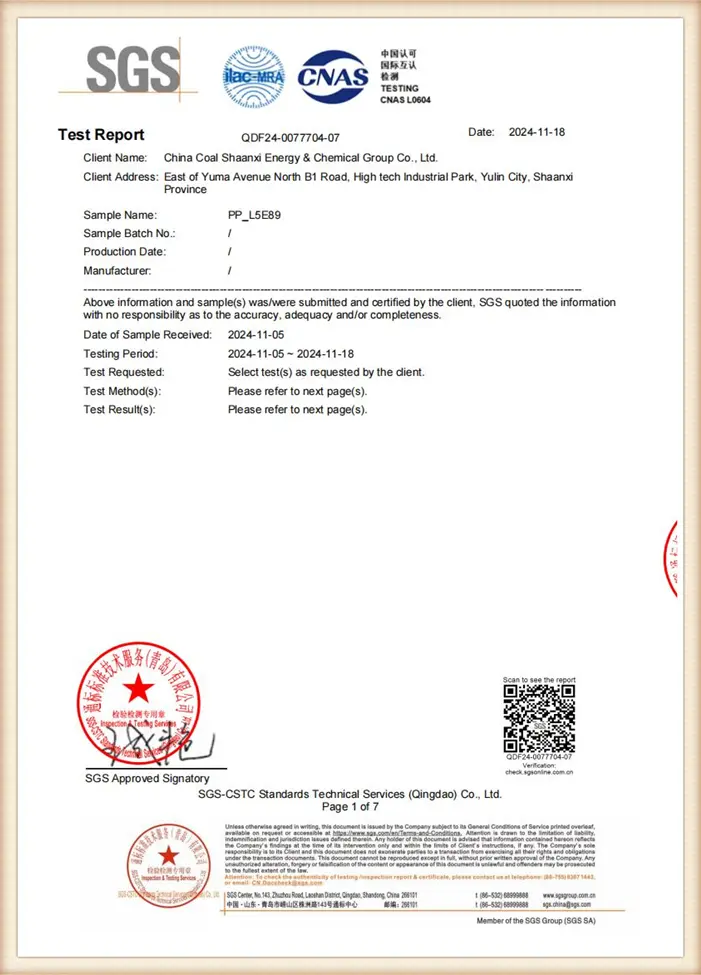
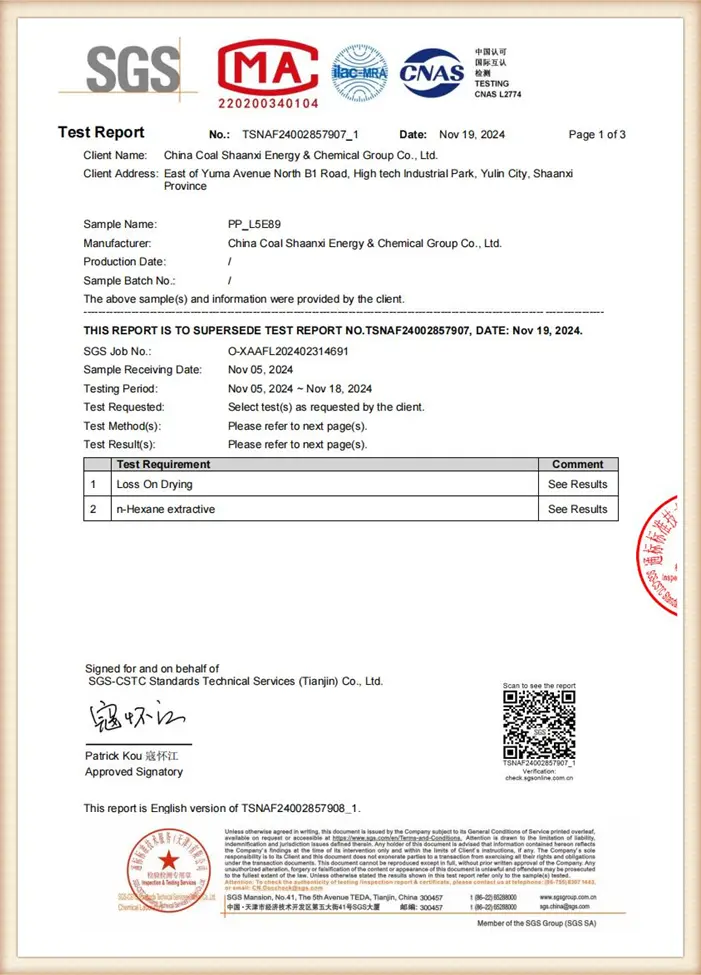
Revestimientos protectores contra la humedad optimizados para entornos de alta humedad, que evitan la formación de grumos en las exportaciones de glutamato monosódico y azúcar a granel.
Contenedores flexibles para productos farmacéuticos (FIBC) revestidos con papel de aluminio que cumplen con los estrictos requisitos de la FDA en cuanto a estabilidad química y protección contra la luz para precursores farmacéuticos.
Sacos a granel transpirables y resistentes a los rayos UV para el transporte de cereales ecológicos, diseñados para ser compatibles con los sistemas de descarga automatizados europeos.
 Zhensheng